
Drip loss i thaw loss mogą oznaczać realne straty surowca podczas rozmrażania mięsa. Od czego zależy wielkość wycieku, jaki wpływ mają zamrażanie, przechowywanie i metoda rozmrażania oraz czy temperowanie mikrofalowe może poprawić uzysk? Wyjaśniamy, co mówią badania i co warto zmierzyć we własnym zakładzie.
Z 10 ton mrożonego mięsa po rozmrożeniu nie zawsze otrzymujemy 10 ton surowca gotowego do dalszej produkcji. Część masy może zostać utracona wraz z wyciekiem pojawiającym się podczas lub po rozmrażaniu. Jeden procent różnicy przy 10 tonach oznacza 100 kg. Jeżeli taki proces powtarza się każdego dnia, przestajemy mówić o kilku litrach płynu w pojemniku, a zaczynamy mówić o tonach surowca w skali roku.
W praktyce branżowej w odniesieniu do takich strat często używa się określenia drip loss. W literaturze naukowej, gdy mowa konkretnie o utracie masy związanej z zamrażaniem i późniejszym rozmrażaniem produktu, spotkamy również bardziej precyzyjny termin thaw loss. W dalszej części artykułu rozróżniamy te pojęcia tam, gdzie ma to znaczenie dla interpretacji badań.
Dlatego drip loss i straty związane z rozmrażaniem nie są wyłącznie parametrami jakościowymi. Dla zakładu mięsnego mogą być także mierzalnym kosztem procesu.
Warto jednak od razu zaznaczyć jedną rzecz: wyciek obserwujemy podczas lub po rozmrażaniu, ale jego przyczyny mogą powstawać znacznie wcześniej. Na wielkość strat wpływa cała historia surowca – od właściwości mięsa, przez sposób zamrożenia i warunki przechowywania, aż po metodę rozmrażania lub temperowania.
To właśnie dlatego ocena drip loss wymaga spojrzenia szerzej niż tylko na urządzenie znajdujące się na końcu procesu.
Co właściwie tracimy razem z wyciekiem?
Mięso zawiera dużą ilość wody. W mięśniu jest ona utrzymywana w strukturach komórkowych, pomiędzy włóknami mięśniowymi i w obrębie białek miofibrylarnych. Zdolność mięsa do zatrzymywania tej wody określa się jako water-holding capacity, czyli WHC.
Kiedy struktura mięśniowa ulega zmianom, część wody może zostać przemieszczona do przestrzeni, z których łatwiej wydostaje się na zewnątrz. Właśnie dlatego WHC ma związek z powstawaniem wycieku, ale także z takimi właściwościami mięsa jak soczystość, tekstura czy zachowanie podczas dalszej obróbki [1].
Sam wyciek nie jest przy tym wyłącznie wodą. Może zawierać również rozpuszczalne składniki mięsa, m.in. białka i związki mineralne [2, 6].
W przypadku mięsa mrożonego sytuacja jest jeszcze bardziej złożona, ponieważ podczas zamrażania część wody zmienia się w lód. I właśnie ten etap ma duże znaczenie dla późniejszych strat.
Na wielkość strat po rozmrożeniu wpływa nie tylko samo rozmrażanie
Podczas zamrażania w mięsie powstają kryształy lodu. Ich wielkość, rozmieszczenie i szybkość powstawania zależą m.in. od tempa zamrażania. Przy wolniejszym procesie mogą tworzyć się większe kryształy, które silniej wpływają na strukturę tkanki mięśniowej.
Ale uszkodzenia mechaniczne nie są jedynym problemem. W trakcie zamrażania woda przechodzi do fazy lodowej, a w pozostałej niezamarzniętej części wzrasta stężenie substancji rozpuszczonych. Może to sprzyjać zmianom i denaturacji białek odpowiedzialnych za zdolność mięsa do utrzymywania wody. Przegląd opublikowany w Meat Science wskazuje na połączenie zjawisk związanych z krystalizacją lodu i denaturacją białek miofibrylarnych jako ważny mechanizm powstawania thaw loss [2].
Autorzy tego przeglądu wskazują również, że wolniejsze zamrażanie generalnie wiąże się z większymi stratami po rozmrożeniu niż szybkie zamrażanie [2]. Badania eksperymentalne potwierdzają, że już szybkość zamrażania może istotnie wpłynąć na późniejszy thaw loss i zdolność mięsa do zatrzymywania wody [8].
Oznacza to, że strata masy ujawniająca się podczas rozmrażania może być skutkiem zmian, które rozpoczęły się dużo wcześniej.
Przechowywanie również ma znaczenie
Po zamrożeniu produkt nie przestaje się zmieniać. Wahania temperatury podczas przechowywania sprzyjają wzrostowi i rekrystalizacji kryształów lodu. Zmiany zachodzące w trakcie przechowywania mroźniczego mogą wpływać na strukturę tkanki mięśniowej, rozmieszczenie wody, białka oraz zdolność mięsa do jej zatrzymywania [3].
Dlatego przy analizie strat po rozmrożeniu trzeba patrzeć nie tylko na sposób rozmrażania, ale na cały łańcuch:
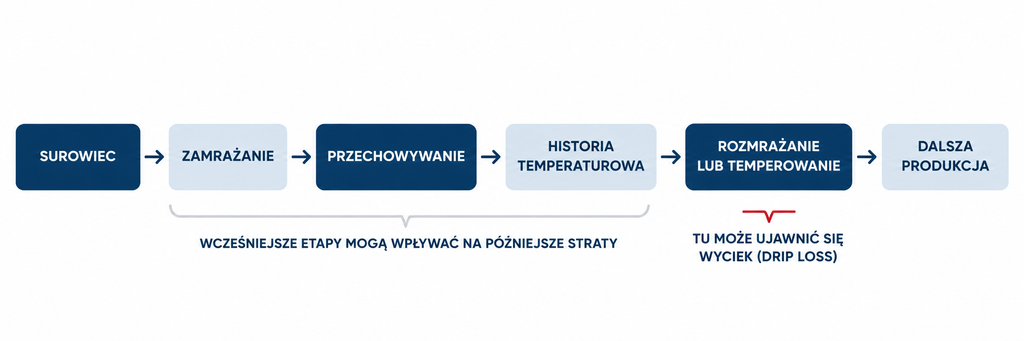
Ma to również znaczenie biznesowe. Jeżeli zakład zmieni metodę rozmrażania, ale pracuje na surowcu, którego struktura została wcześniej zmieniona podczas zamrażania czy przechowywania, nie każdą stratę będzie można ograniczyć na ostatnim etapie procesu.
Drip loss, thaw loss i WHC – czy to jest to samo?
Nie. I warto te pojęcia rozróżnić.
Drip loss odnosi się do utraty płynu z mięsa i związanej z nią utraty masy. Termin jest często stosowany w odniesieniu do świeżego lub chłodzonego mięsa, choć w języku branżowym bywa również używany szerzej przy opisie wycieku po rozmrażaniu.
Thaw loss, czyli strata rozmrażalnicza, opisuje utratę masy związaną konkretnie z procesem zamrażania i późniejszego rozmrażania produktu.
WHC oznacza zdolność mięsa do zatrzymywania własnej wody pod wpływem zmian zachodzących w produkcie lub działania sił zewnętrznych. Jest właściwością mięsa, a nie nazwą samego wycieku czy procentowej straty masy.
W badaniach naukowych stosowane są różne metody pomiarowe, różne czasy oceny i różne definicje strat. Dlatego wyników z dwóch publikacji nie zawsze można zestawić ze sobą wprost.
To ważne zwłaszcza wtedy, gdy widzimy wartości procentowe.
3% thaw loss w jednym badaniu nie musi oznaczać dokładnie tego samego zjawiska i sposobu pomiaru co 3% drip loss w innym.
Dlatego wartości z badań warto traktować przede wszystkim jako informację o wpływie poszczególnych czynników na wynik, a nie jako uniwersalne benchmarki dla zakładów przemysłowych.
Ile kosztuje 1punkt procentowy różnicy w uzysku?
Tutaj temat naukowy bardzo szybko staje się tematem biznesowym.
Załóżmy, że zakład przetwarza:
10 000 kg mrożonego surowca dziennie.
Jeżeli różnica w stracie masy po rozmrożeniu wynosi 1 punkt procentowy, oznacza to:
10 000 kg × 1% = 100 kg masy dziennie.
Przy 250 dniach produkcyjnych:
100 kg × 250 dni = 25 000 kg rocznie.
Czyli 25 ton różnicy w masie produktu w skali roku.
Nie musimy przy tym przyjmować hipotetycznej ceny mięsa. Każdy zakład może podstawić własną wartość surowca.
Prosty wzór wygląda tak:
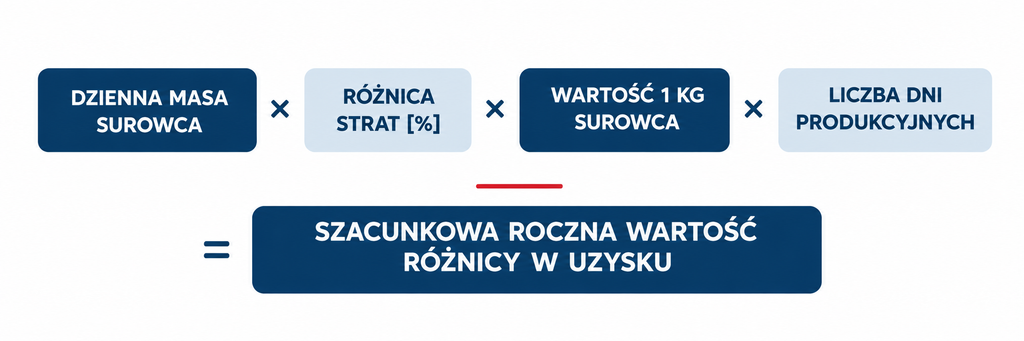
Jeżeli więc zakład rozmraża 20 ton dziennie, już pół punktu procentowego różnicy w uzysku oznacza 100 kg masy dziennie.
To właśnie w tym miejscu strata rozmrażalnicza przestaje być wyłącznie parametrem technologicznym. Staje się liczbą, którą można włączyć do rachunku kosztów procesu.
Ale czy każdą stratę można odzyskać?
Nie. To kluczowe zastrzeżenie.
Jeżeli część zmian struktury mięsa powstała podczas zamrażania, długiego przechowywania albo powtarzających się cykli zamrażania i rozmrażania, zmiana samego sposobu rozmrażania nie cofnie wszystkich tych zmian [3].
Dlatego przy ocenie potencjału poprawy nie należy porównywać wyłącznie:
obecna maszyna vs nowa maszyna
ale raczej:
cała obecna historia surowca vs proponowany nowy proces
Dopiero wtedy można rozsądnie oszacować, jaka część strat rzeczywiście jest związana z ostatnim etapem przygotowania produktu i może zostać ograniczona poprzez jego zmianę.
Czy szybsze rozmrażanie zawsze oznacza mniejszy drip loss?
Nie. To jeden z ważniejszych wniosków wynikających z badań.
Skrócenie czasu rozmrażania może przynosić korzyści procesowe. Nie oznacza jednak automatycznie mniejszej straty masy po rozmrożeniu.
W przypadku technologii mikrofalowej bardzo szybkie dostarczanie energii, jeśli proces nie jest odpowiednio zaprojektowany, może prowadzić do nierównomiernego ogrzewania, miejscowego przegrzewania oraz zmian strukturalnych wpływających na zdolność mięsa do zatrzymywania wody.
Badania laboratoryjne dobrze pokazują tę zależność, ale ich wyników nie należy traktować jako bezpośrednich benchmarków dla przemysłowych tuneli mikrofalowych.
W jednym z badań dotyczących wieprzowiny, zależnie od wcześniejszej metody zamrażania, rozmrażanie mikrofalowe dało thawing loss w zakresie 0,63-1,24%, wobec 0,68-1,38% dla pozostałych badanych metod [4].
Próby prowadzono jednak na porcjach mięsa o masie około 500 g, w urządzeniu pracującym z częstotliwością 2450 MHz i mocą 700 W, a proces kończono po osiągnięciu 0°C w produkcie [4].
To nie był odpowiednik przemysłowego temperowania dużych bloków mięsa. Badanie pokazuje natomiast, że wynik zależy nie tylko od samej metody rozmrażania, ale również od wcześniejszej historii surowca i parametrów procesu.
Dlaczego nie można przenosić wyników laboratoryjnych bezpośrednio do zakładu?
Podobny wniosek płynie z badania piersi kurczaka.
W eksperymencie porównującym kilka metod rozmrażania uzyskano drip loss* na poziomie 7,65% po zastosowaniu mikrofal, 3,60% przy rozmrażaniu chłodniczym i 1,27% przy rozmrażaniu w zimnej wodzie [5].
*W tym miejscu zachowujemy termin drip loss, ponieważ właśnie tak parametr został zdefiniowany i zmierzony przez autorów badania.
Na pierwszy rzut oka można byłoby wyciągnąć prosty wniosek: mikrofale powodują większe straty. Taki wniosek byłby jednak zbyt daleko idący.
Badanie przeprowadzono na niewielkich, około 250-gramowych próbkach piersi kurczaka, z wykorzystaniem urządzenia mikrofalowego pracującego przy 2450 MHz. Co szczególnie ważne, proces prowadzono aż do osiągnięcia 10°C wewnątrz mięsa [5]. Nie było to więc przemysłowe temperowanie mrożonego surowca do temperatur nadal ujemnych.
Badanie nie pozwala więc wyciągnąć uniwersalnego wniosku, że mikrofale zwiększają drip loss. Pokazuje natomiast, że w określonych warunkach mikrofalowego rozmrażania straty mogą być większe niż przy innych metodach.
To rozróżnienie jest kluczowe.
Mikrofale a drip loss – czego naprawdę dowodzą badania?
Najnowszy przegląd literatury dotyczący mikrofalowego rozmrażania mięsa pokazuje bardzo zróżnicowane wyniki dla wieprzowiny, wołowiny i drobiu [6].
W części badań zoptymalizowane procesy mikrofalowe pozwalały uzyskać dobre rezultaty jakościowe. W innych nadmierna moc lub nieodpowiednia temperatura końcowa prowadziły do większych strat płynu i masy, zmian białek czy uszkodzeń struktury mięśniowej. Autorzy wskazują jako istotne m.in. moc mikrofal, temperaturę końcową, wielkość produktu, rodzaj mięsa oraz równomierność ogrzewania [6].
Dlatego na podstawie dostępnych badań nie możemy powiedzieć:
„mikrofale zmniejszają drip loss”.
Nie możemy też powiedzieć:
„mikrofale zwiększają drip loss”.
Oba stwierdzenia byłyby zbyt dużym uproszczeniem.
Możemy natomiast powiedzieć:
technologia mikrofalowa umożliwia bardzo szybkie dostarczanie energii do produktu, ale jej wpływ na uzysk zależy od właściwego dopasowania parametrów procesu do konkretnego surowca i oczekiwanego efektu.
O uzysku nie decyduje sama obecność mikrofal. Decyduje proces
To dobrze podsumowuje wyniki dostępnych badań.
Producenci przemysłowych systemów mikrofalowych wskazują ograniczenie drip loss i maksymalizację uzysku jako potencjalne korzyści temperowania. Przykładowo AMTek komunikuje możliwość poprawy uzysku poprzez minimalizację wycieku [7].
Są to jednak deklaracje producenta. Nie należy traktować ich jako gwarancji określonego wyniku dla każdego produktu.
To samo dotyczy case studies, w których pojawiają się wysokie procentowe wzrosty uzysku. Jeżeli nie znamy pełnej metodologii, rodzaju surowca, jego historii, temperatury początkowej i końcowej oraz warunków porównania, nie możemy przenosić takiej wartości na inny zakład.
Rzeczywistą zmianę uzysku trzeba zmierzyć na konkretnym produkcie.
Temperowanie zamiast pełnego rozmrażania – czy to zmienia sytuację?
Czasami warto zacząć od jeszcze innego pytania:
czy produkt rzeczywiście trzeba całkowicie rozmrozić?
Jeżeli mrożony blok mięsa ma zostać rozdrobniony, pokrojony czy formowany, nie zawsze trzeba doprowadzać go do temperatur dodatnich.
W takim przypadku alternatywą może być temperowanie, czyli podniesienie temperatury tylko do poziomu wymaganego przez kolejną operację technologiczną.
Produkt nadal pozostaje częściowo zamrożony, a proces kończy się wcześniej niż w przypadku pełnego rozmrażania.
Nie oznacza to automatycznie, że drip loss zostanie wyeliminowany. Zmienia jednak warunki przygotowania surowca i może pozwolić uniknąć ogrzewania go dalej, niż wymaga tego proces.
👉 Mikrofalowe temperowanie mięsa – jak skrócić drogę mrożonego surowca do produkcji?
Co warto zmierzyć we własnym zakładzie?
Jeżeli drip loss ma być podstawą decyzji technologicznej lub inwestycyjnej, najpierw trzeba znać rzeczywisty punkt wyjścia. Warto zebrać kilka podstawowych danych:
- masę surowca przed rozmrażaniem lub temperowaniem,
- masę po zakończeniu procesu,
- temperaturę wejściową,
- temperaturę końcową i jej rozkład w produkcie,
- rzeczywisty czas procesu,
- wielkość straty masy podczas rozmrażania i ilość powstającego wycieku,
- zachowanie surowca w kolejnej operacji technologicznej.
Jeżeli zakład pracuje na różnych rodzajach surowca lub surowcu od różnych dostawców, warto również sprawdzić, czy wyniki są powtarzalne pomiędzy partiami.
Dopiero taki pomiar pozwala odpowiedzieć na pytanie, czy problemem jest metoda rozmrażania, wcześniejsza historia surowca, czy kombinacja kilku czynników.
Najdroższy drip loss to ten, którego zakład nie mierzy
Sama obserwacja, że „wycieku jest dużo”, nie wystarczy.
Jeżeli nie znamy masy przed i po procesie oraz warunków, w których produkt był rozmrażany, trudno ocenić zarówno skalę problemu, jak i potencjał poprawy.
Dobrym wskaźnikiem nie jest też wyłącznie drip loss.
Jeżeli proces zmniejszy stratę masy po rozmrożeniu o 0,5 punktu procentowego, ale pogorszy zachowanie mięsa podczas krojenia, zwiększy cooking loss albo wpłynie negatywnie na jakość gotowego produktu, nie można automatycznie uznać go za lepszy.
Uzysk trzeba oceniać w kontekście całego procesu.
Jak przeprowadzić próbę, żeby wynik miał wartość biznesową?
Próba technologiczna powinna być zaprojektowana tak, żeby można było porównać dwa procesy, a nie tylko „zobaczyć, czy urządzenie działa”. Najpierw trzeba ustalić punkt odniesienia.
Jak wygląda obecna metoda? Jaka jest masa wsadu? Jak długo trwa proces? Z jakiej temperatury startujemy i do jakiej temperatury dochodzimy? Jaki jest uzysk?
Następnie warto wykonać próbę alternatywnego procesu na możliwie porównywalnym surowcu i ocenić nie tylko czas, ale również uzysk oraz stan produktu.
Dopiero takie porównanie daje materiał do rzeczywistej decyzji inwestycyjnej.
Zanim policzymy ROI, policzmy straty obecnego procesu
Rozmowa o opłacalności nowej technologii często zaczyna się od ceny urządzenia.
W przypadku strat podczas rozmrażania warto odwrócić kolejność. Najpierw trzeba policzyć koszt obecnego sposobu przygotowania surowca.
Jeżeli zakład przetwarza 10 ton dziennie i realna strata masy podczas procesu wynosi 2%, oznacza to 200 kg masy dziennie. Nie oznacza to, że całe 200 kg można odzyskać.
Ale jeśli porównywalne próby pokażą, że możliwe jest ograniczenie straty choćby o 0,5 punktu procentowego, przy 10 tonach dziennie oznacza to:
50 kg dziennie
a przy 250 dniach produkcji:
12 500 kg różnicy w masie produktu rocznie.
I dopiero teraz warto pomnożyć ten wynik przez rzeczywistą wartość 1 kg surowca w konkretnym zakładzie.
Taka kalkulacja nie jest jeszcze ROI inwestycji. Pokazuje jednak, ile ekonomicznie może być warta poprawa jednego konkretnego parametru procesu. Dopiero później należy zestawić tę wartość z kosztami technologii, energii, serwisu, pracy i pozostałymi efektami dla produkcji.
Drip loss to nie tylko liczba na końcu procesu
Wyciek rozmrażalniczy jest widocznym skutkiem wielu wcześniejszych zjawisk. Wpływają na niego właściwości samego mięsa, sposób zamrażania, warunki przechowywania, historia temperaturowa, sposób rozmrażania lub temperowania oraz temperatura końcowa.
Dlatego nie powinno się oceniać technologii wyłącznie na podstawie hasła:
„ta metoda daje mniejszy drip loss”.
Lepsze pytanie brzmi:
„który element naszego obecnego procesu powoduje stratę i jaka część tej straty jest rzeczywiście możliwa do ograniczenia?”
Dopiero później warto zastanawiać się, jaka technologia może pomóc osiągnąć ten cel.
Bo w dużym zakładzie nawet ułamek procenta może mieć dużą wartość.
Ale tylko wtedy, gdy naprawdę wiemy, gdzie ten procent tracimy.
W kolejnym artykule cyklu przyjrzymy się innemu istotnemu zagadnieniu: hot spots i cold spots oraz temu, dlaczego ogrzewanie objętościowe nie oznacza automatycznie równomiernego rozkładu temperatury w produkcie.
[1] Huff-Lonergan E., Lonergan S.M., Mechanisms of water-holding capacity of meat: The role of postmortem biochemical and structural changes, Meat Science, 2005, 71(1), 194-204. DOI: 10.1016/j.meatsci.2005.04.022.
[2] Zhang Y., Kim Y.H.B., Puolanne E., Ertbjerg P., Role of freezing-induced myofibrillar protein denaturation in the generation of thaw loss: A review, Meat Science, 2022, 190, 108841. DOI: 10.1016/j.meatsci.2022.108841.
[3] Zhu Y., Zhu J., Shi X., Fan M., Effects of Freezing, Frozen Storage and Thawing on the Water Status, Quality, Nutrition and Digestibility of Meat: A Review, Food Science & Nutrition, 2025, 13(8), e70774. DOI: 10.1002/fsn3.70774.
[4] Ku S.K., Jeong J.Y., Park J.D., Jeon K.H., Kim E.M., Kim Y.B., Quality Evaluation of Pork with Various Freezing and Thawing Methods, Korean Journal for Food Science of Animal Resources, 2014, 34(5), 597-603. DOI: 10.5851/kosfa.2014.34.5.597.
[5] Oliveira M.R., Gubert G., Roman S.S., Kempka A.P., Prestes R.C., Meat Quality of Chicken Breast Subjected to Different Thawing Methods, Brazilian Journal of Poultry Science, 2015, 17(2), 165-172. DOI: 10.1590/1516-635×1702165-172.
[6] Tomasevic I., Maggiolino A., Sun W., Zhang W., Tomasevic I., Djordjevic V., Heinz V., Microwave thawing of meat: a concise qualitative review, Food Science of Animal Resources, 2026, Vol. 46, article 84. DOI: 10.1007/s44463-026-00087-4.
[7] AMTek Microwaves, Tempering Systems – materiały techniczne producenta dotyczące przemysłowych systemów temperowania mikrofalowego; informacje dotyczące ograniczenia drip loss i poprawy uzysku stanowią deklaracje producenta.
[8] Zhang Y., Ertbjerg P., On the origin of thaw loss: Relationship between freezing rate and protein denaturation, Food Chemistry, 2019, 299, 125104. DOI: 10.1016/j.foodchem.2019.125104.
