
Mikrofalowe temperowanie pozwala szybko przygotować mrożone mięso do krojenia, rozdrabniania lub dalszego przetwarzania bez konieczności jego pełnego rozmrażania. Wyjaśniamy, jak przebiega ten proces, od czego zależy jego skuteczność i jakie znaczenie ma właściwy dobór temperatury końcowej.
Mrożony blok mięsa jest dostępny w magazynie, ale to nie oznacza jeszcze, że można od razu skierować go do dalszej produkcji. Zanim trafi do wilka, krajalnicy, formierki czy innego urządzenia, musi osiągnąć temperaturę odpowiednią dla kolejnego etapu procesu.
Przy wielu konwencjonalnych metodach przygotowanie mrożonego surowca może wymagać wielogodzinnego rozmrażania. Trzeba więc z odpowiednim wyprzedzeniem wiedzieć, ile mięsa będzie potrzebne, przygotować miejsce na proces, zaplanować logistykę i uwzględnić powstający zapas międzyoperacyjny. Zmiana harmonogramu produkcji może oznaczać, że potrzebnego surowca nie uda się przygotować na czas albo przygotowano go zbyt dużo.
Problemem nie jest więc wyłącznie czas rozmrażania. Pytanie brzmi również: ile kosztuje zakład konieczność przygotowywania surowca wiele godzin wcześniej, utrzymywania bufora produkcyjnego i reagowania z opóźnieniem na zmiany planu?
A gdyby zamiast pytać: „jak szybko rozmrozić mięso?”, zadać inne pytanie:
„Do jakiej temperatury rzeczywiście musimy doprowadzić surowiec, żeby można było rozpocząć kolejny etap produkcji?”
Ta różnica jest kluczowa dla zrozumienia przemysłowego temperowania.
Temperowanie to nie to samo co rozmrażanie
W codziennym języku pojęcia rozmrażania i temperowania bywają stosowane zamiennie. Z technologicznego punktu widzenia warto je jednak rozróżnić.
Celem rozmrażania jest doprowadzenie zamrożonego produktu do stanu, w którym lód ulega w znacznym stopniu przemianie w wodę, a produkt przestaje być zamrożony.
Temperowanie ma inny cel.
W wielu procesach przemysłu mięsnego nie potrzebujemy całkowicie rozmrożonego surowca. Wystarczy podnieść jego temperaturę z poziomu magazynowania mroźniczego do wartości nadal ujemnej, ale umożliwiającej kolejną operację technologiczną.
Jeżeli blok mięsa ma zostać rozdrobniony, pokrojony albo skierowany do formowania, temperaturę końcową należy określać przede wszystkim na podstawie wymagań następnego urządzenia i oczekiwanych właściwości surowca.
To zmienia sposób myślenia o całym procesie.
Nie chodzi o rozmrożenie mięsa tak szybko, jak to możliwe. Chodzi o kontrolowane doprowadzenie produktu do zakresu temperatur potrzebnego w dalszej produkcji, z akceptowalnym rozrzutem temperatur w jego objętości.
„W temperowaniu nie chodzi o to, żeby rozmrozić mięso jak najszybciej. Chodzi o to, żeby w możliwie krótkim czasie przygotować cały blok do temperatury, której wymaga następna operacja technologiczna.”
– Michał Danyluk, ekspert ds. optymalizacji procesów produkcyjnych w Weindich
Dlaczego mikrofale mogą tak szybko temperować zamrożone mięso?
W klasycznym procesie energia cieplna dociera do produktu przede wszystkim z zewnątrz. Najpierw ogrzewają się jego powierzchnia i zewnętrzne warstwy, a następnie ciepło stopniowo przenika w kierunku środka.
W przypadku dużego, zamrożonego bloku mięsa wymaga to czasu.
Technologia mikrofalowa wykorzystuje inny mechanizm. Energia elektromagnetyczna wnika w produkt, a część tej energii jest zamieniana w ciepło w jego objętości. Jest to ogrzewanie dielektryczne, którego mechanizm oraz podstawy działania mikrofal w przetwórstwie żywności szerzej opisaliśmy w pierwszym artykule naszego cyklu [1, 2].
👉 Mikrofale w przemyśle spożywczym. Jak działa technologia mikrofalowa i gdzie znajduje zastosowanie?
Dzięki temu dostarczanie energii nie jest uzależnione wyłącznie od przewodzenia ciepła od powierzchni do wnętrza produktu.
To właśnie możliwość generowania ciepła również wewnątrz objętości surowca pozwala znacząco skrócić czas jego przygotowania.
Badania porównujące różne metody rozmrażania i temperowania mięsa pokazują, że technologie wykorzystujące energię elektromagnetyczną mogą znacząco skrócić czas procesu w porównaniu z metodami konwencjonalnymi. Najnowszy przegląd literatury dotyczący rozmrażania mikrofalowego wskazuje w badanych warunkach skrócenie czasu nawet o rząd wielkości lub więcej, przy czym uzyskany efekt zależy m.in. od wielkości próbki, mocy i parametrów procesu [3, 4].
Sama szybkość nie jest jednak najważniejsza.
W zakładzie liczy się to, co możemy zrobić dzięki temu, że potrzebny surowiec jest dostępny do dalszego przetwarzania znacznie wcześniej.
Z mroźni bezpośrednio do dalszej produkcji
Wyobraźmy sobie typowy przepływ surowca:
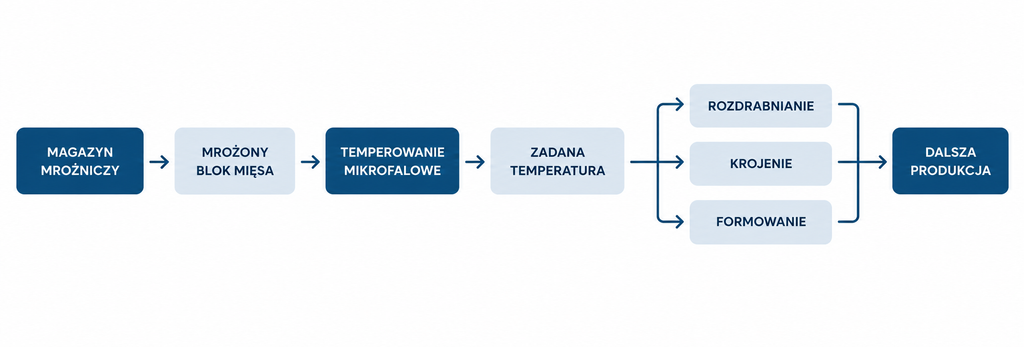
W instalacji pracującej w sposób ciągły bloki mogą być transportowane przez tunel mikrofalowy, w którym energia jest dostarczana do produktu podczas jego przemieszczania się przez kolejne sekcje urządzenia.
Surowiec wchodzi do procesu w temperaturze magazynowania mroźniczego i opuszcza go po osiągnięciu zakresu temperatur ustalonego dla dalszej obróbki.
W odpowiednio zaprojektowanym procesie ciągłym może to ograniczyć konieczność wielogodzinnego buforowania surowca przed dalszą produkcją.
Z perspektywy zakładu właśnie tutaj pojawia się jedna z najważniejszych różnic między tradycyjnym przygotowaniem mrożonego surowca a procesem, który można prowadzić w sposób ciągły i zintegrować z dalszą częścią linii.
Temperowanie przestaje być osobną, wielogodzinną operacją wykonywaną z dużym wyprzedzeniem. Może stać się elementem przepływu produkcyjnego.
Minuty zamiast godzin – ale co właściwie zyskuje zakład?
Krótki czas procesu jest jedną z najlepiej udokumentowanych zalet mikrofalowego temperowania. Dla osoby odpowiedzialnej za produkcję znacznie ważniejsze jest jednak to, jakie konsekwencje może mieć ta zmiana dla całej organizacji procesu.
Mniejszy zapas międzyoperacyjny
Jeżeli przygotowanie mrożonego mięsa trwa wiele godzin, surowiec trzeba skierować do rozmrażania odpowiednio wcześniej.
W praktyce powstaje zapas produktu znajdującego się pomiędzy magazynem mroźniczym a właściwą produkcją.
Skrócenie czasu przygotowania może pozwolić zmniejszyć ten bufor i przesunąć moment rozpoczęcia temperowania bliżej rzeczywistego zapotrzebowania linii.
Większa elastyczność planowania
Produkcja nie zawsze przebiega dokładnie zgodnie z planem. Zmieniają się zamówienia, wielkość partii, kolejność produktów czy zapotrzebowanie na konkretny surowiec.
Jeżeli przygotowanie mięsa trwa kilkanaście godzin, możliwość reagowania na takie zmiany jest ograniczona.
Im krótszy czas między pobraniem produktu z mroźni a możliwością rozpoczęcia jego dalszej obróbki, tym mniejszą część produkcji trzeba planować z dużym wyprzedzeniem.
Mniejsze zapotrzebowanie na powierzchnię
Długotrwałe rozmrażanie wymaga nie tylko czasu, ale również miejsca.
W zależności od stosowanej technologii potrzebne są pomieszczenia, regały, wózki, pojemniki lub inne strefy przeznaczone na surowiec znajdujący się w trakcie procesu.
Wprowadzenie procesu ciągłego może zmienić sposób wykorzystania tej powierzchni. Nie oznacza to oczywiście, że każdy zakład automatycznie odzyska określoną liczbę metrów kwadratowych. Zależy to od obecnej organizacji produkcji i zastosowanej metody rozmrażania.
Mniej operacji logistycznych
Każdy etap pośredni oznacza przemieszczanie produktu, jego odkładanie, pobieranie, kontrolę i ponowne kierowanie do produkcji.
Jeżeli temperowanie można włączyć bezpośrednio pomiędzy magazyn mroźniczy a kolejną operację technologiczną, pojawia się możliwość ograniczenia części tych czynności.
Wartość szybkiego temperowania nie kończy się więc na stoperze. Może dotyczyć całej logistyki surowca.
Temperowanie a uzysk produktu – tutaj nie warto upraszczać
Jednym z argumentów pojawiających się przy technologii mikrofalowej jest możliwość ograniczenia strat związanych z rozmrażaniem.
Dla zakładu mięsnego temat jest bardzo istotny.
Podczas przygotowania mrożonego surowca może powstawać wyciek i związana z nim strata masy. W literaturze dotyczącej produktów mrożonych często stosuje się termin thaw loss, natomiast drip loss odnosi się szerzej do utraty płynu z mięsa.
Dla zakładu niezależnie od terminologii ważny jest efekt praktyczny: część masy surowca nie trafia do dalszej produkcji. Przy niewielkich partiach różnica może wydawać się mała. Przy produkcji liczonej w wielu tonach dziennie nawet ułamek procenta może mieć wymierną wartość ekonomiczną.
Czy oznacza to, że zastosowanie mikrofal automatycznie ograniczy wyciek rozmrażalniczy?
Nie.
I właśnie tutaj warto oddzielić potencjał technologii od zbyt prostego przekazu marketingowego.
Na wielkość wycieku wpływają m.in. rodzaj mięsa, jego wcześniejsze zamrożenie, struktura, temperatura początkowa i końcowa, szybkość procesu oraz rozkład temperatur wewnątrz produktu.
Badania porównujące różne metody temperowania pokazują, że bardzo szybki proces nie musi automatycznie oznaczać najlepszych parametrów jakościowych. W badaniu dotyczącym polędwicy wieprzowej temperowanie mikrofalowe było zdecydowanie szybsze od temperowania wymuszonym obiegiem powietrza, ale w zastosowanych warunkach eksperymentalnych wpłynęło niekorzystnie na część analizowanych parametrów, w tym drip loss, zdolność utrzymywania wody i mikrostrukturę mięsa [4].
To bardzo ważny wniosek.
Mikrofale nie gwarantują lepszego uzysku. Dają natomiast możliwość zbudowania bardzo szybkiego procesu, którego parametry trzeba dobrać do konkretnego surowca i oczekiwanego rezultatu.
Dlatego deklaracje dotyczące zmniejszenia strat należy zawsze weryfikować w próbach technologicznych na rzeczywistym produkcie.
Największe wyzwanie: równomierność temperatury
W mikrofalowym temperowaniu szybkość dostarczania energii jest dużą zaletą, ale jednocześnie stawia wysokie wymagania przed sposobem prowadzenia procesu.
Mrożony blok mięsa nie jest idealnie jednorodnym materiałem.
Różnice mogą dotyczyć zawartości wody, tłuszczu, soli, struktury, geometrii czy temperatury początkowej. Wszystkie te czynniki mogą wpływać na sposób pochłaniania energii mikrofalowej.
Dodatkowo podczas temperowania zmieniają się właściwości samego produktu.
Woda w postaci lodu zachowuje się w polu elektromagnetycznym inaczej niż woda ciekła. W miarę wzrostu temperatury i pojawiania się fazy ciekłej zmieniają się właściwości dielektryczne produktu, a tym samym sposób, w jaki pochłania on energię [1, 3].
Może to sprzyjać powstawaniu hot spots, czyli miejsc nagrzewających się szybciej, oraz cold spots, w których temperatura rośnie wolniej.
W efekcie średnia temperatura bloku może wydawać się właściwa, mimo że poszczególne jego części nadal mają różne temperatury. Dlatego średnia wartość nie mówi jeszcze wszystkiego o jakości temperowania.
Jeżeli jedna część bloku nadal jest zbyt twarda dla kolejnego procesu, a inna zaczyna się już intensywnie rozmrażać, nie osiągnęliśmy właściwego efektu technologicznego.
Dlaczego temperatura końcowa jest tak ważna?
„Dla mnie dobrze ustawiony proces temperowania nie kończy się na informacji, że blok ma minus trzy czy minus dwa stopnie. Pytanie brzmi: co dzieje się z nim dalej? Jeżeli po wyjściu z tunelu ma trafić do wilka albo krajalnicy, musi być przygotowany właśnie do tej operacji. To ona wyznacza nam cel procesu.”
– Michał Danyluk, ekspert ds. optymalizacji procesów produkcyjnych w Weindich
Nie istnieje jedna uniwersalna temperatura temperowania odpowiednia dla każdego zakładu, produktu i dalszej obróbki.
Jeżeli mięso ma następnie trafić do wilka, trzeba przygotować je do efektywnego rozdrabniania. Przy krojeniu temperatura i struktura będą wpływać na zachowanie mięsa podczas cięcia i możliwość uzyskania oczekiwanego kształtu. Przy formowaniu wymagania mogą być jeszcze inne.
Dlatego prawidłowa kolejność nie powinna wyglądać tak:
„mamy tunel mikrofalowy → ustawmy temperaturę”
lecz:
„wiemy, czego wymaga kolejna operacja → określamy potrzebny stan produktu → projektujemy proces temperowania”.
Dwa zakłady wykorzystujące podobny surowiec nie muszą więc pracować z identycznymi parametrami.
Czy większa moc oznacza szybsze i lepsze temperowanie?
To kuszące założenie.
Skoro energia mikrofalowa ogrzewa produkt, można byłoby przyjąć, że zwiększenie mocy po prostu jeszcze bardziej skróci proces.
W praktyce nie jest to takie proste.
Wyższa moc może skracać czas ogrzewania, ale jej nadmierne zastosowanie może jednocześnie zwiększać ryzyko miejscowego przegrzewania, nierównomierności temperatury oraz pogorszenia części parametrów jakościowych produktu [3].
Znaczenie mają również częstotliwość mikrofal, geometria komory, sposób propagacji pola, wymiary i ułożenie bloków, prędkość przenośnika oraz właściwości samego surowca.
Celem nie jest więc dostarczenie maksymalnej możliwej mocy, ale dostarczenie odpowiedniej ilości energii w odpowiedni sposób.
Dlatego sama wartość mocy generatora nie wystarcza do oceny efektu technologicznego, jaki system będzie w stanie osiągnąć na konkretnym produkcie.
Temperowanie a bezpieczeństwo mikrobiologiczne
Mrożenie hamuje wzrost wielu mikroorganizmów, ale ich nie eliminuje. Dlatego sposób prowadzenia procesu temperowania ma znaczenie również z punktu widzenia bezpieczeństwa mikrobiologicznego.
Podczas przygotowywania mrożonego surowca temperatura zaczyna rosnąć. Jeżeli proces jest nierównomierny, część produktu może osiągnąć wyższą temperaturę wcześniej niż pozostała.
W przypadku bardzo szybkiego temperowania mikrofalowego całkowity czas procesu może być krótki, co odróżnia je od wielogodzinnego rozmrażania. Nie zwalnia to jednak zakładu z kontroli i walidacji procesu.
Amerykańska FSIS zwraca uwagę, że podczas mikrofalowego temperowania nierównomierne ogrzewanie może prowadzić do powstawania cieplejszych obszarów produktu i wymaga uwzględnienia tego zjawiska w analizie zagrożeń [6]. Nie jest to źródło polskich wymagań prawnych, ale dobrze pokazuje technologiczne znaczenie kontroli czasu i temperatury.
Szybkość procesu nie zastępuje więc walidacji.
Przy projektowaniu przemysłowego temperowania trzeba wiedzieć nie tylko, jaka jest oczekiwana temperatura końcowa, ale również jak wygląda jej rozkład w produkcie i czy cały przebieg procesu jest powtarzalny.
Czy obecny sposób przygotowania mrożonego mięsa ogranicza produkcję?
Zamiast zaczynać od pytania, czy zakład potrzebuje technologii mikrofalowej, warto najpierw przyjrzeć się obecnemu procesowi. Pomocne może być kilka prostych pytań:
- Czy surowiec trzeba przygotowywać wiele godzin przed rozpoczęciem produkcji?
- Co dzieje się, gdy plan produkcji zmienia się w ostatniej chwili?
- Ile produktu jednocześnie znajduje się pomiędzy mroźnią a właściwą produkcją?
- Ile powierzchni zajmuje obecny proces rozmrażania?
- Ilu operacji transportowych i manipulacji surowcem wymaga?
- Jakie straty masy powstają podczas rozmrażania?
- Czy sposób przygotowania mrożonego surowca może ograniczać możliwość zwiększenia wydajności linii?
Jeżeli odpowiedzi na kilka z tych pytań wskazują na realny problem, warto policzyć koszt obecnego procesu i dopiero wtedy porównać go z alternatywnym sposobem temperowania.
Zanim dobierzemy urządzenie, trzeba poznać produkt
W przypadku mikrofalowego temperowania dobór rozwiązania powinien zacząć się nie od katalogu urządzeń, ale od danych procesowych.
Do pierwszej analizy warto przygotować przynajmniej:
1. Rodzaj surowca
Wołowina, wieprzowina, drób czy ryby mogą inaczej reagować na energię mikrofalową. Znaczenie ma również udział tłuszczu, wody i innych składników.
2. Formę i wymiary produktu
Blok, karton, elementy luzem? Jaka jest masa pojedynczej jednostki? Jakie są jej wymiary i geometria?
3. Temperaturę wejściową
Nie wystarczy założyć, że produkt jest „zamrożony”. Ważny jest rzeczywisty zakres temperatur surowca opuszczającego magazyn.
4. Temperaturę docelową i dopuszczalny rozrzut
Do jakiej temperatury produkt ma zostać doprowadzony i jak duże różnice pomiędzy poszczególnymi jego częściami są akceptowalne?
5. Wymaganą wydajność
Ile kilogramów surowca na godzinę ma przechodzić przez proces?
6. Kolejną operację technologiczną
Czy mięso będzie mielone, krojone, formowane, mieszane czy poddawane jeszcze innej obróbce?
Ten ostatni punkt jest szczególnie ważny.
Temperowanie nie jest celem samym w sobie. Jego zadaniem jest przygotowanie produktu do tego, co wydarzy się za chwilę.
Próba technologiczna mówi więcej niż katalog
Przy technologii mikrofalowej parametry deklarowane dla jednego produktu nie powinny być bezpośrednio przenoszone na inny.
Dlatego ważnym etapem przygotowania inwestycji są próby technologiczne.
Pozwalają sprawdzić nie tylko czas procesu, ale przede wszystkim:
- temperaturę końcową produktu,
- jej rozkład wewnątrz bloku,
- powtarzalność pomiędzy kolejnymi partiami,
- zachowanie surowca w następnej operacji,
- ewentualny wyciek,
- wpływ procesu na jakość produktu,
- realną wydajność przy wymaganych parametrach.
Dobra próba temperowania nie kończy się więc na pytaniu „ile minut trwało?”. Powinna odpowiedzieć na pytanie: „czy po tych kilku minutach otrzymaliśmy surowiec o parametrach wymaganych przez dalszą produkcję?”
Temperowanie jako część procesu, nie osobna operacja
Największy potencjał mikrofalowego temperowania może ujawnić się wtedy, gdy przestaniemy patrzeć na nie jak na pojedyncze urządzenie stojące pomiędzy mroźnią a produkcją.
Warto spojrzeć szerzej.
Jeżeli surowiec może zostać pobrany z magazynu, szybko doprowadzony do określonej temperatury i bezpośrednio skierowany do rozdrabniania, krojenia lub formowania, zmienia się organizacja całego fragmentu zakładu.
Mniej istotne staje się wtedy pytanie:
„ile kosztuje temperowanie kilograma mięsa?”
A ważniejsze:
„ile kosztuje nas dzisiaj cały proces przygotowania mrożonego surowca do produkcji?”
Do tego rachunku wchodzą nie tylko energia i urządzenie, ale także czas, powierzchnia, praca, transport wewnętrzny, zapas międzyoperacyjny, straty surowca, możliwość reagowania na zmianę planu oraz wpływ na wydajność kolejnych etapów.
Dopiero taka analiza pozwala ocenić rzeczywistą wartość technologii.
Nie rozmrażajmy więcej, niż wymaga tego proces
Mikrofalowe temperowanie nie powinno być postrzegane wyłącznie jako szybsza metoda rozmrażania.
Jego istotą jest coś innego: przygotowanie mrożonego surowca do określonego etapu produkcji w możliwie krótkim, kontrolowanym i powtarzalnym procesie.
Właśnie dlatego punktem wyjścia nie powinien być tunel, generator ani jego moc.
Najpierw trzeba odpowiedzieć na pytania: jaki mamy surowiec, w jakiej temperaturze wchodzi do procesu, czego wymaga kolejna operacja, jaka jest potrzebna wydajność i jaki rozkład temperatur możemy zaakceptować.
Dopiero później można określić sposób dostarczenia energii i parametry instalacji.
Pierwszym etapem oceny takiego procesu jest analiza konkretnego surowca: jego rodzaju i wymiarów, temperatury wejściowej i docelowej, wymaganej wydajności oraz kolejnej operacji technologicznej. Dopiero na tej podstawie można ocenić, czy technologia mikrofalowa jest właściwym rozwiązaniem i jakie parametry procesu należy zweryfikować podczas prób.
W kolejnym artykule przyjrzymy się stratom masy i wyciekowi podczas rozmrażania mięsa. Wyjaśnimy różnicę między drip loss i thaw loss, sprawdzimy, od czego zależy wielkość strat i dlaczego nawet niewielka różnica w uzysku może mieć duże znaczenie przy produkcji liczonej w tonach.
Publikacje naukowe
[1] Chandrasekaran S., Ramanathan S., Basak T., Microwave food processing – A review, Food Research International, 2013, Vol. 52, Issue 1, s. 243–261.
DOI: 10.1016/j.foodres.2013.02.033
[2] Datta A.K., Anantheswaran R.C. (red.), Handbook of Microwave Technology for Food Applications, Marcel Dekker, New York, 2001.
ISBN: 0-8247-0490-8
[3] Tomasevic I., Maggiolino A., Sun W., Zhang W., Tomasevic I., Djordjevic V., Heinz V., Microwave thawing of meat: a concise qualitative review, Food Science of Animal Resources, 2026, Vol. 46, article 84.
DOI: 10.1007/s44463-026-00087-4
[4] Choi E.J., Park H.W., Chung Y.B., Park S.H., Kim J.S., Chun H.H., Effect of tempering methods on quality changes of pork loin frozen by cryogenic immersion, Meat Science, 2017, Vol. 124, s. 69–76.
DOI: 10.1016/j.meatsci.2016.11.003
[5] Zhang Y., Kim Y.H.B., Puolanne E., Ertbjerg P., Role of freezing-induced myofibrillar protein denaturation in the generation of thaw loss: A review, Meat Science, 2022, Vol. 190, 108841.
DOI: 10.1016/j.meatsci.2022.108841
Materiały techniczne i branżowe
[6] U.S. Department of Agriculture, Food Safety and Inspection Service, FSIS Directive 5000.15 – Verification Activities for High Pressure Processing, Irradiation and Microwave Tempering, 2 August 2021.
[7] AMTek Microwaves – dokumentacja techniczna dotycząca przemysłowych systemów mikrofalowego temperowania produktów mrożonych, w tym systemów ciągłych i wsadowych. Materiały wykorzystano jako źródło informacji o dostępnych konfiguracjach urządzeń i deklarowanych zastosowaniach przemysłowych. Informacje dotyczące parametrów, możliwości oraz korzyści konkretnych urządzeń są deklaracjami producenta, a nie niezależnym dowodem naukowym.
