Wraz ze wzrostem skali produkcji kebabu coraz większego znaczenia nabiera kontrola powtarzalnych operacji. Ilość podawanej masy, sposób porcjowania, formowanie czy budowanie geometrii gotowego bloku mogą być realizowane z wykorzystaniem odpowiednio dobranych urządzeń i zapisanych parametrów procesu. Automatyzacja nie musi przy tym obejmować całego stanowiska. Może dotyczyć konkretnych operacji, a jej zakres powinien wynikać z rodzaju produktu, wymaganej wydajności oraz obecnej organizacji produkcji.
Dobrym przykładem jest etap formowania kebabu. Ten sam cel produkcyjny można realizować na różne sposoby – poprzez budowanie bloku z kolejnych, zaprogramowanych porcji albo napełnianie przygotowanej formy. Każda z tych metod stawia przed urządzeniami inne zadania.
Podawanie masy jest częścią procesu
Formowanie produktu jest bezpośrednio związane ze sposobem dostarczania masy do urządzenia wykonującego kolejną operację.
Jednym z urządzeń wykorzystywanych w takich konfiguracjach jest FREY KK500 – elektronicznie sterowana, ciągła nadziewarka tłokowa przeznaczona do napełniania i porcjowania. Standardowa KK500 ma zintegrowany, cyfrowo sterowany system próżniowy, pamięć 200 programów oraz komunikację CAN-Bus umożliwiającą współpracę z urządzeniami peryferyjnymi.
W przypadku produkcji kebabu KK500 może współpracować z urządzeniem odpowiedzialnym za dalsze formowanie produktu. Przykładem takiej konfiguracji jest połączenie z FREY KLB40. W praktyce oznacza to, że analizując automatyzację tego obszaru produkcji, warto uwzględnić nie tylko samą operację formowania, lecz również sposób podawania i porcjowania masy.
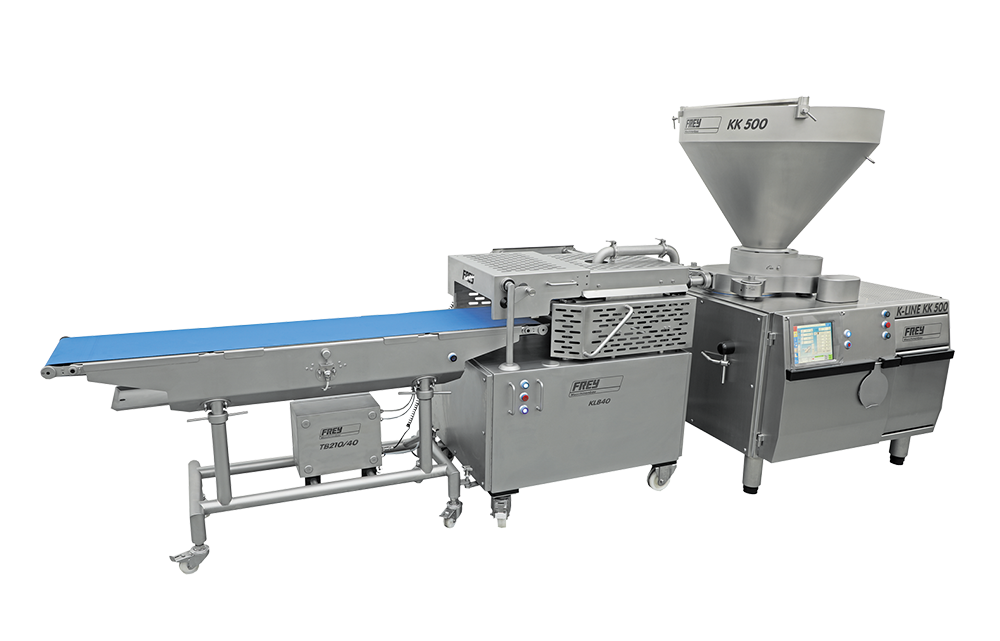
KLB40 – geometria bloku budowana z kolejnych porcji
FREY KLB40 służy do wytwarzania kolejnych porcji kebabu o zdefiniowanej średnicy i grubości. Istotną cechą tego rozwiązania jest możliwość zmiany parametrów kolejnych porcji w ramach zaprogramowanej sekwencji. Gotowy blok może więc powstawać z elementów o różnych wymiarach, a ich układ wpływa na jego końcową geometrię.
Dokumentacja FREY podaje zakres średnic od 100 do 400 mm, grubość porcji od 12 do 90 mm oraz maksymalną wydajność do 40 porcji na minutę. Proces formowania jest sterowany ciśnieniem napełniania. Ruch stołu podnoszącego i opuszczającego realizuje serwonapęd, a nóż porusza się w precyzyjnym prowadzeniu.
Sterowanie KLB40 umożliwia zapisanie parametrów dotyczących struktury produktu i wykorzystanie ustawień przy kolejnej produkcji.
Co właściwie oznacza 40 porcji na minutę?
Przy porównywaniu technologii produkcyjnych warto zwracać uwagę na to, czego dokładnie dotyczy parametr wydajności podawany przez producenta.
W przypadku KLB40 deklarowane przez FREY do 40 porcji na minutę odnosi się do pojedynczych porcji wytwarzanych przez urządzenie. Nie oznacza to 40 gotowych bloków kebabu w ciągu minuty. Na liczbę gotowych bloków wpływa m.in. liczba i wielkość porcji potrzebnych do zbudowania konkretnego produktu. Wydajność całego stanowiska zależy natomiast również od organizacji pozostałych operacji.
Dlatego sama maksymalna wydajność urządzenia nie wystarcza do określenia wydajności całego procesu. Przy analizie konkretnego zakładu trzeba uwzględnić również parametry produktu oraz pozostałe czynności wykonywane na stanowisku.
Programowanie obejmuje również geometrię produktu
W KLB40 programowaniu podlega nie tylko tempo pracy urządzenia. System umożliwia produkowanie kolejnych porcji o różnych, wcześniej zdefiniowanych średnicach i grubościach. Oznacza to, że w ustawieniach procesu można określić również sposób budowania geometrii rożna.
Ma to znaczenie szczególnie tam, gdzie zakład produkuje określone formaty produktu i zależy mu na możliwości ponownego wykorzystania zapisanych ustawień. Część parametrów odpowiedzialnych za kształt produktu jest wówczas realizowana przez sterowanie maszyny, a nie każdorazowo odtwarzana ręcznie przez operatora.
Automatyzacja obejmuje więc również kontrolę sposobu formowania kolejnych elementów gotowego produktu.
Wydajność to jeden z parametrów. Liczy się również organizacja pracy
Przy doborze urządzenia produkcyjnego trzeba uwzględnić także czynności wykonywane pomiędzy kolejnymi seriami oraz dostęp do elementów roboczych.
W KLB40 taśmę transportową można zdemontować bez użycia narzędzi. W taki sam sposób przewidziano wymianę noża. FREY określa konstrukcję urządzenia jako Hygienic Design. Takie rozwiązania nie pozwalają na podstawie samej dokumentacji określić konkretnego czasu potrzebnego na czyszczenie czy przezbrojenie. Są jednak istotne przy ocenie dostępu do elementów mających kontakt z produktem i organizacji codziennej pracy stanowiska.
Dlatego podczas analizy technologii warto zestawiać wydajność nominalną z wymaganiami dotyczącymi obsługi, zmiany produktu, czyszczenia i organizacji produkcji.
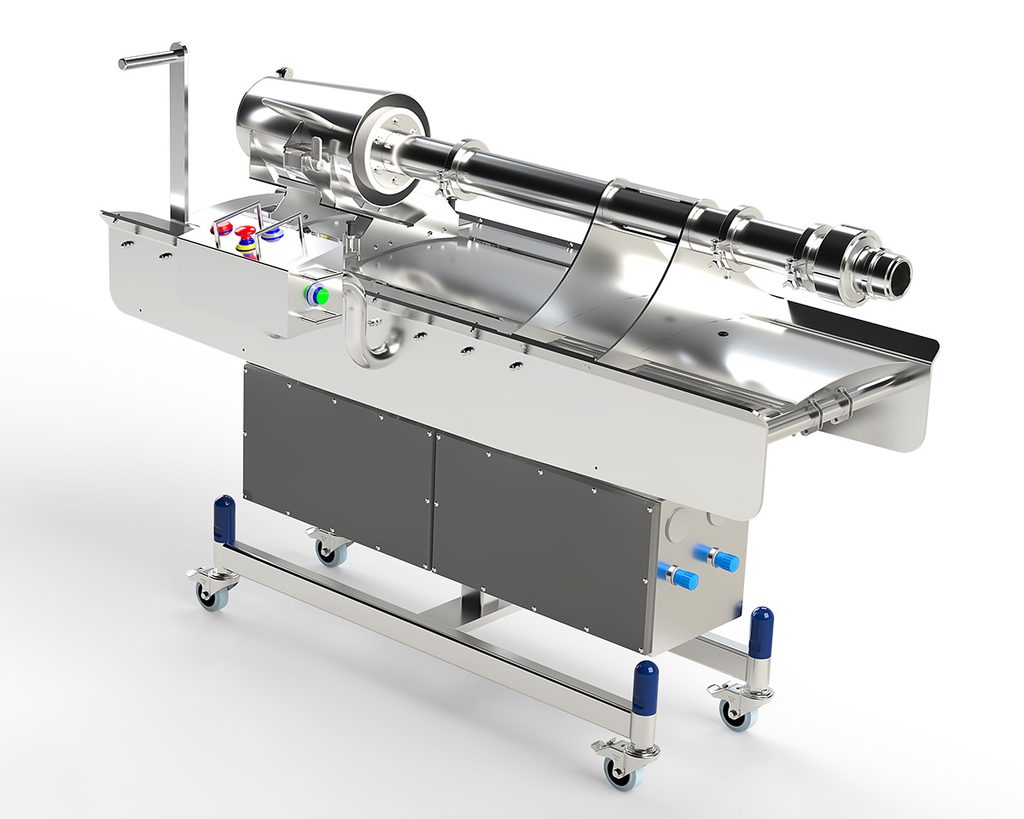
W0542 – formowanie kebabu w przygotowanej formie
Inną metodę wykorzystuje opracowana przez Weindich pozioma dozownica do kebabu W0542. W tym rozwiązaniu blok nie jest budowany z kolejnych odcinanych porcji. Masa mięsna trafia do przygotowanej formy kartonowej. W0542 prowadzi, pozycjonuje i zamyka formę, współpracuje z urządzeniem FREY podczas cyklu napełniania oraz pozycjonuje kartonową tuleję względem osi produktu.
Dozownica jest przeznaczona do współpracy z FREY F-Line F200+ lub KK500.
Warto przy tym zwrócić uwagę na zakres automatyzacji samego stanowiska. Operator przygotowuje formę oraz prawidłowo umieszcza w niej karton i tuleję. Po zakończeniu napełniania obraca i otwiera formę, a następnie odbiera produkt. W0542 automatyzuje więc określone operacje związane z napełnianiem i pozycjonowaniem, przy zachowaniu udziału operatora w pozostałych czynnościach.
Dwa sposoby formowania produktu
KLB40 i W0542 reprezentują dwa różne sposoby organizacji etapu formowania kebabu. W KLB40 geometria bloku powstaje z kolejnych programowanych porcji. W W0542 masa jest podawana do przygotowanej formy.
W obu przypadkach urządzenie odpowiedzialne za formowanie współpracuje z maszyną podającą produkt, jednak przebieg procesu i zakres czynności wykonywanych przez operatora są inne.
To ważne z punktu widzenia inwestycji. Wybór technologii powinien wynikać przede wszystkim z tego, jaki produkt ma powstawać i w jaki sposób zakład chce zorganizować jego produkcję.
Co przeanalizować przed automatyzacją produkcji kebabu?
Punktem wyjścia do doboru technologii powinien być produkt i obecny sposób jego wytwarzania.
Znaczenie mają m.in. sposób formowania, wymagane wymiary i geometria gotowego bloku, liczba produkowanych formatów, oczekiwana wydajność, operacje wykonywane obecnie ręcznie oraz sposób odbioru i dalszego przemieszczania produktu.
Warto również przeanalizować, które czynności rzeczywiście wymagają automatyzacji. W jednym zakładzie głównym wyzwaniem może być powtarzalne porcjowanie i formowanie, w innym organizacja pracy operatorów lub połączenie urządzeń pracujących na kolejnych etapach.
Dopiero na podstawie takiego obrazu procesu można określić zakres automatyzacji i dobrać urządzenia do konkretnego zastosowania.
Nie należy przy tym utożsamiać maksymalnej wydajności pojedynczej maszyny z wydajnością całego stanowiska. Na efekt końcowy wpływają również parametry produktu, konfiguracja urządzeń oraz operacje wykonywane pomiędzy kolejnymi etapami.
Technologie do produkcji kebabu na Food Tech Expo 2026
Produkcja kebabu będzie jednym z obszarów prezentowanych przez Weindich podczas Food Tech Expo 2026.
Na stoisku E4.14 pokażemy rozwiązania FREY związane z podawaniem, porcjowaniem i formowaniem produktu. Wybrane urządzenia zostaną uruchomione podczas targów, dzięki czemu będzie można zobaczyć ich mechanikę oraz sposób realizacji poszczególnych operacji.
Na stoisku E4.12, poświęconym technologiom projektowanym i produkowanym przez Weindich, zaprezentujemy poziomą dozownicę do kebabu W0542.
Obie części ekspozycji pozwolą zobaczyć różne podejścia do formowania kebabu i porozmawiać z naszym zespołem o doborze technologii do konkretnego produktu oraz organizacji procesu produkcyjnego.
📅 17–19 listopada 2026
📍 Ptak Warsaw Expo, Nadarzyn
📌 hala E | stoiska E4.14 i E4.12
Planujesz zwiększenie skali produkcji kebabu lub automatyzację wybranych operacji? Podczas Food Tech Expo możesz omówić z zespołem Weindich obecny proces produkcyjny i rozwiązania, które można w nim zastosować.